塑料袋上面打激光易撕线是很平常的事情了,但坦诚讲,想让激光易撕线做到100%OK还是很有挑战的。激光线打的轻了,会导致不容易撕,而打的重了,则上部的热封区域可能会直接掉下来。
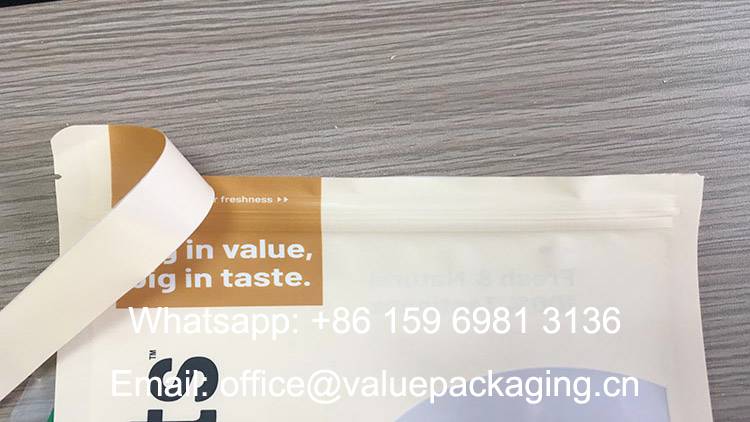
下图这个袋子是给马来西亚一个客户做的激光线拉链袋,用于装干果,结构是PET12/AlOxPET12/LDPE75, 总厚度是100微米。这个袋子我们给客户做了将近10年了,但我们时不时就会收到客户的投诉。
可能有朋友会说了,那说明你们袋子做的真不行啊。
我们这个客户是手动灌装,老板娘对包装非常仔细,她要求下面的工人,只要发现袋子有问题,哪怕是一个,也要汇报给她,她就来找我们了。
这种袋子一次订单10万条,如果按照100个袋子出现激光撕裂线问题来算,那就是千分之一概率,但如果按照10个袋子出现问题来算,比例是万分之一。
客户要求100%OK,我们要达到很难,但并不代表着我们不去为客户追求的稳定性去做努力。
首选,激光器的稳定性非常重要。
根据我们了解,在设定好激光器的输出功率后,这个输出功率就是恒定的,而当机器在开机提速和换料减速时,激光器不会根据机速快慢而变化,那么这个卷膜的头和尾就单位米数内就会承载更多的能量,就可能会导致激光线过重的情况,这在我们实际生产中会把卷膜料头料尾给排除掉的,降低不良风险。
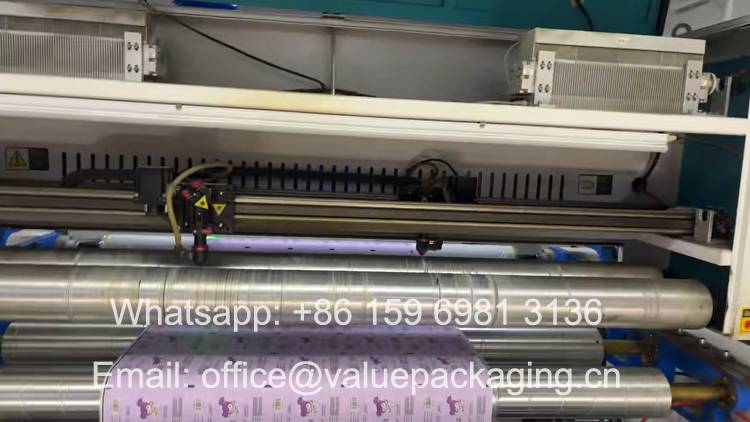
但还是有很多因素会影响到打激光线的稳定性,其中一个最重要的因素就是薄膜厚度是不均匀的。内层LDPE薄膜设定厚度是75微米,但在吹LDPE薄膜的实际生产过程中,可能会有+-10微米的误差,那么有厚的地方可能会有85微米,而有薄的地方可能会有65微米,当激光线打到65微米的地方时,可能就导致薄膜过载而击穿。
此时,可以使用CPE薄膜,厚薄均匀度会比吹塑LDPE要好,但CPE薄膜的成本和起定量要比普通LDPE吹塑薄膜要高,有些客户的订单起定量是达不到这种原材料起定量要求的。
另外,激光焦点,材料松弛,激光散热条件等等,都会有影响。
在我们实际生产中,人员的操作非常非常重要,有些人干活就是仔细,有些人干活则相对粗差,虽然说我们SOP是一样的,但真的是,有些人就能够干出好活来,良品率杠杠的。
总之,我们会摁着客户的需求不断努力,提升质量,降低成本,且看我们的视频分享。